Hirdetés
- D1Rect: Nagy "hülyétkapokazapróktól" topik
- Geri Bátyó: Agglegénykonyha 22 – Unortodox rakott krumpli
- Elektromos rásegítésű kerékpárok
- sziku69: Fűzzük össze a szavakat :)
- bobalazs: Artcraft - Az Adobe/Microsoft/egyéb termékek trónfosztója
- Luck Dragon: Asszociációs játék. :)
- sziku69: Szólánc.
- Luck Dragon: MárkaLánc
- Ketogén étrend
- Yézi: Forza Horizon 2, már PC-n is
-
Fórumok
LOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokMobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
Új hozzászólás Aktív témák
-
 Professzore
tag
Magától nem is ragad be egy bit.
 Régebben HMI-n használtak a gomboknál Set/Reset párost a Press/Release-re, SetBitWhileKeyPressed helyett(pedig WinccFlexible-ben is volt) . Abból már láttam problémát, hogy a reset nem hajtódott végre.
Kicsit szomorú ez a hozzáállás amit leírtál. Ennyi erővel nekitolatok egy kukának és többet nem vezetek autót.Pont erre gondoltam én is.
-
 spkkill
tag
Magától nem is ragad be egy bit.
Régebben HMI-n használtak a gomboknál Set/Reset párost a Press/Release-re, SetBitWhileKeyPressed helyett(pedig WinccFlexible-ben is volt) . Abból már láttam problémát, hogy a reset nem hajtódott végre.
Kicsit szomorú ez a hozzáállás amit leírtál. Ennyi erővel nekitolatok egy kukának és többet nem vezetek autót. -
 rsf
senior tag
Azt lehet tudni, hogy az a bizonyos bit miért ragadt be?
Vmi program hiba volt. Egy nem várt esemény hatása nem volt rendesen lekezelve...
Üdv. -
 allllm
újonc
PLC szimulátort frissítettem: http://helmetsoft.com
-
Professzore
tag
A GRAPH tálcán kinál egy megoldást de LAD-ban számtalan megoldás van egy lépéslánc vezérlésére. Én azt látom, hogy sokan szeretnek egy létező megoldást használni. Használtam már Graph-ot Siemens és AB-ben is és szenvedtem vele, mert nem csak egy demo project volt, hanem egy készülő gép programja aminek mennie kellett határidőre.(Előírás volt a használata) Beszúrni egy új lépést katasztrófa volt...
Azt ugye tudod, hogy a Graph alapjait 1977-ben fektették le, szóval az is már elég régi.LAD-ban például előszeretettel oktatják az öntartást, ami szerintem veszélyes is tud lenni.
Bármi lehet veszélyes, ha nincs rendesen megírva.De szerintem meg az öntartás a legkevésbé veszélyes. Van olyan multi ahol nem lehet Set/Reset-et alkalmazni. mert volt egyszer egy baleset egy bent ragadt bit miatt...
Szóval ezek nézőpontbeli dolgok. Amúgy is mindenki úgy programoz ahogy tud.
Azt lehet tudni, hogy az a bizonyos bit miért ragadt be?
-
Professzore
tag
Természetesen bármi lehet veszélyes, ha nincs megfelelően átgondolva, letesztelve (a legfontosabb). Viszont öntartást főleg LAD programokban szertnek kimenetek vezérlésénél használni. Elég egy megtört BUS kábel és egy pillanatnyi I/O elérési hiba ami miatt a PLC nem tudja a kimenet állapotát vezérelni, majd visszaolvasni, így kiejt. Párosítva egy rosszul átgondolt gépészeti kialakítással máris ott a több tízezer eurós kár.
A direkt relékkel és segédérintkezőkkel megvalósított hajtások megbízhatósága egy ilyen megoldástól is beláthatatlan távolságban le van maradva. Megfelelő tervezéssel ez kezelhető.
-
spkkill
tag
A GRAPH tálcán kinál egy megoldást de LAD-ban számtalan megoldás van egy lépéslánc vezérlésére. Én azt látom, hogy sokan szeretnek egy létező megoldást használni. Használtam már Graph-ot Siemens és AB-ben is és szenvedtem vele, mert nem csak egy demo project volt, hanem egy készülő gép programja aminek mennie kellett határidőre.(Előírás volt a használata) Beszúrni egy új lépést katasztrófa volt...
Azt ugye tudod, hogy a Graph alapjait 1977-ben fektették le, szóval az is már elég régi.LAD-ban például előszeretettel oktatják az öntartást, ami szerintem veszélyes is tud lenni.
Bármi lehet veszélyes, ha nincs rendesen megírva.De szerintem meg az öntartás a legkevésbé veszélyes. Van olyan multi ahol nem lehet Set/Reset-et alkalmazni. mert volt egyszer egy baleset egy bent ragadt bit miatt...
Szóval ezek nézőpontbeli dolgok. Amúgy is mindenki úgy programoz ahogy tud. Természetesen bármi lehet veszélyes, ha nincs megfelelően átgondolva, letesztelve (a legfontosabb). Viszont öntartást főleg LAD programokban szertnek kimenetek vezérlésénél használni. Elég egy megtört BUS kábel és egy pillanatnyi I/O elérési hiba ami miatt a PLC nem tudja a kimenet állapotát vezérelni, majd visszaolvasni, így kiejt. Párosítva egy rosszul átgondolt gépészeti kialakítással máris ott a több tízezer eurós kár.
-
rsf
senior tag
Természetesen tisztában vagyok ezekkel. Bár manapság a gépek is összetettebbek és sokkal többfelé ágazó, összetett lépés szekvenciák vannak. Erre mondjuk sokszor a GRAPH nyújt jó alternatívát. A régi dolgokhoz való ragaszkodás nem mindig jó dolog. OOP szemlélettel rengeteg munkát meg lehet spórolni PLC és HMI oldalon is. Az SCL forráskódot kis munkával más CPU-ra is át tudom vinni. Ezért most lehet hülyének fogtok gondolni, de a LAD-ban például előszeretettel oktatják az öntartást, ami szerintem veszélyes is tud lenni.
A GRAPH tálcán kinál egy megoldást de LAD-ban számtalan megoldás van egy lépéslánc vezérlésére. Én azt látom, hogy sokan szeretnek egy létező megoldást használni. Használtam már Graph-ot Siemens és AB-ben is és szenvedtem vele, mert nem csak egy demo project volt, hanem egy készülő gép programja aminek mennie kellett határidőre.(Előírás volt a használata) Beszúrni egy új lépést katasztrófa volt...
Azt ugye tudod, hogy a Graph alapjait 1977-ben fektették le, szóval az is már elég régi.LAD-ban például előszeretettel oktatják az öntartást, ami szerintem veszélyes is tud lenni.
Bármi lehet veszélyes, ha nincs rendesen megírva.De szerintem meg az öntartás a legkevésbé veszélyes. Van olyan multi ahol nem lehet Set/Reset-et alkalmazni. mert volt egyszer egy baleset egy bent ragadt bit miatt...
Szóval ezek nézőpontbeli dolgok. Amúgy is mindenki úgy programoz ahogy tud. -
Professzore
tag
Természetesen tisztában vagyok ezekkel. Bár manapság a gépek is összetettebbek és sokkal többfelé ágazó, összetett lépés szekvenciák vannak. Erre mondjuk sokszor a GRAPH nyújt jó alternatívát. A régi dolgokhoz való ragaszkodás nem mindig jó dolog. OOP szemlélettel rengeteg munkát meg lehet spórolni PLC és HMI oldalon is. Az SCL forráskódot kis munkával más CPU-ra is át tudom vinni. Ezért most lehet hülyének fogtok gondolni, de a LAD-ban például előszeretettel oktatják az öntartást, ami szerintem veszélyes is tud lenni.
Nem hülyeség, amit írsz.
Sőt, mondok két másik furcsaságot szintén oktatási tematika tekintetében.
1. Karnaugh-tábla és ilyen alapú logikai egyszerűsítés. Mindenütt kegyetlenül tolják, bár vizsgán tipikusan nem kérdezik és a gyakorlati haszna is legalább véleményes. Ha nincs dokumentálva, akkor egyenes és nagyon rövid úton visz egy egyszerű, de "WTF"-szintű karbantarthatatlan kódhoz.
2. Áramutas terv == LAD. Az első ponton, ahol fordított logika jelenik meg (NC leállító gomb vagy E-stop), borul, mert nem fog működni a logika. Nem beszélve arról, hogy nagyobb teljesítményű rendszereknél (vagy 3 fázisnál) azért nem mindegy pl. a kapcsolási idő (relé késése), az NC/NO segédérintkezők kapcsolási szekvenciája (melyik kapcsol előbb), és az sem, hogy nagyon erősen ajánlott kétszeresen reteszelni: kódban is és kötésben is. Van, ahol a tanári erőforrás már az elsőnél is ledobja az ékszíjat. -
spkkill
tag
Ugye azt tudod, hogy a LAD a régi relés logika analógiáját követi.
A PLC-k elterjedése előtt relékkel huzalozott logikával vezéreltek elég komoly gépeket.
Én azt gondolom, hogy erre a feladatra ma is a legjobb. Persze nagy tömbök és adatbázisok kezelésére nem a legjobb (iszonyat nagy és áttekinthetetlen doboz rengeteg)
Meg vannak feladatok amiket nem is lehet vele megcsinálni. De azért ne írjuk már le a LAD-ot.
Üdv.Természetesen tisztában vagyok ezekkel. Bár manapság a gépek is összetettebbek és sokkal többfelé ágazó, összetett lépés szekvenciák vannak. Erre mondjuk sokszor a GRAPH nyújt jó alternatívát. A régi dolgokhoz való ragaszkodás nem mindig jó dolog. OOP szemlélettel rengeteg munkát meg lehet spórolni PLC és HMI oldalon is. Az SCL forráskódot kis munkával más CPU-ra is át tudom vinni. Ezért most lehet hülyének fogtok gondolni, de a LAD-ban például előszeretettel oktatják az öntartást, ami szerintem veszélyes is tud lenni.
-
rsf
senior tag
Ugye azt tudod, hogy a LAD a régi relés logika analógiáját követi.
A PLC-k elterjedése előtt relékkel huzalozott logikával vezéreltek elég komoly gépeket.
Én azt gondolom, hogy erre a feladatra ma is a legjobb. Persze nagy tömbök és adatbázisok kezelésére nem a legjobb (iszonyat nagy és áttekinthetetlen doboz rengeteg)
Meg vannak feladatok amiket nem is lehet vele megcsinálni. De azért ne írjuk már le a LAD-ot.
Üdv. -
spkkill
tag
Letöltöttem. Szerintem egész jó lett, PLC-vel ismerkedőknek hasznos lehet. Mondjuk a LAD tudást én inkább leépítem.
 AI-val készült vagy ennyi szabadidőd van?
-
allllm
újonc
-
 HollyBoni
veterán
Én a kompatibilitás miatt a saját HMI-t választanám, gyártón belül.
2 gépben már cseréltem HMI-t, mert valami rejtélyes hiba miatt kifagytak. Siemens 1200-as CPU és Schneider HMI combo volt. Adtunk neki esélyt, a gépgyártó feltöltött egy újat nekünk, majd pár ügyeletes hívás után kidobtuk és Siemens került bele.Köszi, szerintem Rievtech/Flexem lesz.
Amúgy nagyon nagyon egyszerű dologról van szó. Hőmérséklet kijelzések, víz kiadagolás, kb. ennyi. -
spkkill
tag
Sziasztok!
HMI után nézelődök. Nem kell semmi extra, legyen minimum 7", hálózaton keresztül szeretnék 2db Rievtech "PLC"-vel kommunikálni. Ja, meg legyen benne valamilyen csipogó alarm-hoz.
Eddig úgy látom nettó 100-ért van 7" Flexem/Rievtech, vagy ugyanennyiért 10" Kinco (ugyanakkora felbontással). Hely van, teljesen külön lesz a HMI.
Szokásosan fogalmam sincs a dolgokról, sosem vettem még HMI-t. Próbálgattam a szoftvereket, nekem a Kinco Dtools-nak nagyon csöves feelingje van, a Flexem/Rievtech szoftvere jobban bejön.
Bármi ötlet, tanács hogy merre nézelődjek még, meg mire figyeljek?

Én a kompatibilitás miatt a saját HMI-t választanám, gyártón belül.
2 gépben már cseréltem HMI-t, mert valami rejtélyes hiba miatt kifagytak. Siemens 1200-as CPU és Schneider HMI combo volt. Adtunk neki esélyt, a gépgyártó feltöltött egy újat nekünk, majd pár ügyeletes hívás után kidobtuk és Siemens került bele. -
 Drive60
újonc
Vill. ip. technikusként szeretnék tanulni ebbe az irányba is. Több évtizedes gyakorlat. Dolgoztam védelmekkel, automatikákkal végig elektromechanikustól a digitálisig, építettem vezérlőszekrényeket, most épp egy gyárban vagyok karbantartó-villanyszerelő, ahol S300, 400, 1200 vezérelte sorok vannak. (Sajna csak az I/O oldalig a miénk a PLC, talán egy kivételével) Az I/O oldali hibakeresés az rutin feladat. Tanultam szoftverfejlesztést is több nyelven, több iskolában, tanfolyamon, így mégha kicsi is az átfedés egy full stack webfejlesztő és egy PLC programozó ismeretanyagában, az is segít. Most épp Udemy-s tanfolyamokkal tanulok, de jó lenne valódi is. Egy kisebb 1200-as oktatószettet össze tudok rakni a tényleges gyakorláshoz, azt is jellemzően a backplate hiánya korlátozza, mert nem tartunk abból igazán tartalékot. A cél később az, hogy akár PLC programozóként, rendszerépítőként, szervizesként is el tudjak helyezkedni. Sajnos csak távoktatás jöhet szóba, esetleg ritkán labor, meg persze vizsga. Nem feltétlenűl kell államilag elismert képzés, végzettség, ha cserébe jó a tanfolyam. Láttam 300k HUF körül 6 hónaposakat, de maradnék S7-nél ha lehet.
Szia! szerintem S7-1214 DcDcDC - t vagy magasabb számút vegyél ,ennek tranzisztoros kimenetei vannak ,nem relések,ha eljutsz odáig dc szervókat is tudsz majd vele vezérelni.Ezekhez hozzá lehet jutni ritkán újjonan is 100 ezerért magán személytől ,Van teltölthető TIA-portal ingyenes (,arra nem kell költeni mert babrált a gyári 30 nap után leáll és nem támogat szerintem minden funciót).sokkal jobban jársz ha építesz egy próba padot és élesben futtatod a programokat mint a PLCSIM-ben tennéd,vagy kifizetsz 3-400 ezret a tanfolyamra.,Pár ezerért lehet venni enkódert is ,amit ráköthetz ,Hmi -t is és gyakorolhatsz jóval a tanfolyam ára aalatt maradsz ,később még el is adhatod.fejleszhető más gyártók által gyártott cucokkal is IFM vagy más cég ,szenzor ,IO link master stb.
Náhány tipp hol érdemes vadászni?HobbyCNC fórum,Fosbook robitika autómatizálás csoport,jófogás,én itt vettem egy új s7-1214 DCDCDC 80-ért 2 éve -
 Primary92
senior tag
Szerintetek AliExpress-ről eredeti PLC kártyákat lehet venni? Schneider TM3 kártyákat vennék háztáji használatra. Vagy hol érdemes használtat keresni?
-
HollyBoni
veterán
Sziasztok!
HMI után nézelődök. Nem kell semmi extra, legyen minimum 7", hálózaton keresztül szeretnék 2db Rievtech "PLC"-vel kommunikálni. Ja, meg legyen benne valamilyen csipogó alarm-hoz.
Eddig úgy látom nettó 100-ért van 7" Flexem/Rievtech, vagy ugyanennyiért 10" Kinco (ugyanakkora felbontással). Hely van, teljesen külön lesz a HMI.
Szokásosan fogalmam sincs a dolgokról, sosem vettem még HMI-t. Próbálgattam a szoftvereket, nekem a Kinco Dtools-nak nagyon csöves feelingje van, a Flexem/Rievtech szoftvere jobban bejön.
Bármi ötlet, tanács hogy merre nézelődjek még, meg mire figyeljek?
-
Professzore
tag
-
spkkill
tag
Szia,
A FirstScan tag az M1.0, nem az M0.0.
Amikor bekapcsoltam, akkor volt ütközés, de ezeket kezeltem. Ennek viszont (ha tényleg ilyen eredetű a probléma) következetes működési hiba kellene legyen a következmény, nem pedig egy hol megy, hol nem állapot. Inkább ez utóbbi az, ami foglalkoztat.
Most egyébként megy.Ez még egy hasznos gomb ilyen hibák felderítésénél, ha esetleg nem ismered.
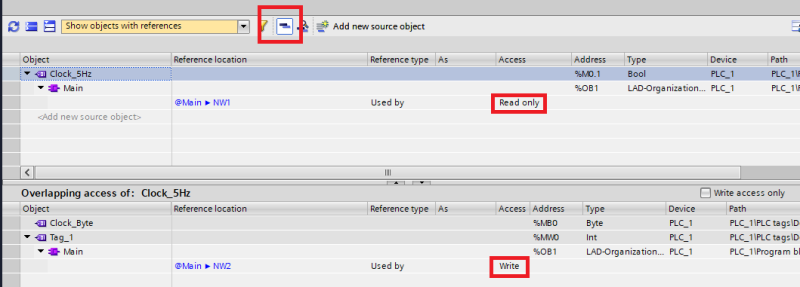
-
Professzore
tag
Szia,
Ha 'AlwaysTRUE' és 'AlwaysFALSE' tageket használod, gyanítom hogy a 'System memory bits' be van kapcsolva és ott alapértelmezésben az M0.0 a 'FirstScan', tehát a rendszer használja azt a byteot.
Egyébként ha simán 'false'-ot és 'true'-t is használhatsz. Rovidebb, illetve más szinnel is jelöli a rendszer így átláthatóbb a kód.
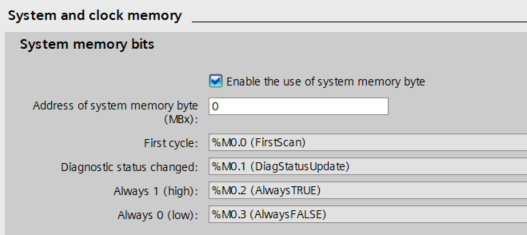
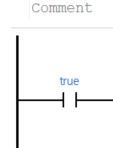
Szia,
A FirstScan tag az M1.0, nem az M0.0.
Amikor bekapcsoltam, akkor volt ütközés, de ezeket kezeltem. Ennek viszont (ha tényleg ilyen eredetű a probléma) következetes működési hiba kellene legyen a következmény, nem pedig egy hol megy, hol nem állapot. Inkább ez utóbbi az, ami foglalkoztat.
Most egyébként megy. -
spkkill
tag
Van egy extra 1200-as nálam, meg egy tápegység amit egy olyan mini célgépből bontottam, amit az előző főnök vásárolt meg használtan, teljesen feleslegesen. Van egy 400-as teljes backplattel, jópár I/O kártyával elvileg működőképesen, ami le lett váltva egy klón 300-asra. Ezek nem hiszem hogy be lesznek építve itt valaha, az 1200-as biztosan nem. Van még egy Logo is, egy kiváltott gépben, de azt nem bontom le. De ha van egy szoftveres szimulátor, ahogy mondod, akkor az nekem is elég lehet.
Akkor tökéletes helyzetben vagy, van mivel játszani.
-
 Tigerclaw
nagyúr
Szoftveres gyarkorláshoz felesleges a fizikai PLC, HMI. PLCSIM bőven elég, ha már ismered a hardvereket. Legalább meglátod valóban szeretnél-e elmerülni mélyen a PLC programozásban és mennyire. A gyakorlatban sokkal több az elvárás mint ami a tanfolyamokon és videókban van. Mentsük a termékadatokat adatbázisba rengeteg paraméterrel, több száz szegmensnyi szállítópályán történő adattovábbítás, jelkapcsolatok gépekkel, robotokkal, CNC gépek PLC programjai, adatlogok.... A szoftveres tapasztalat nagy előnyöd. Valahogy, akár más cégnél PLC közelbe kell kerülnöd, hogy támogassanak ezen az úton. Én hasonló utat jártam be, 9 éve PLC-vel foglalkozok. Elötte a hibakereséshez kaptam csak hozzáférést, majd mikor átkerültem a jelenlegi helyemre a projekteken kereszül eljutottam odáig, hogy minden komolyabb fejlesztést én csinálok. Professzore által említett videósok valóban minőségi tartalmat adnak ingyen. Ezen kívül a Siemens saját PDF anyagai is érdekesek.
300-as PLC pedig kerül mostanában bőven a piacra bontva. Gyakorlás, gyakorlás és gyakorlás....Van egy extra 1200-as nálam, meg egy tápegység amit egy olyan mini célgépből bontottam, amit az előző főnök vásárolt meg használtan, teljesen feleslegesen. Van egy 400-as teljes backplattel, jópár I/O kártyával elvileg működőképesen, ami le lett váltva egy klón 300-asra. Ezek nem hiszem hogy be lesznek építve itt valaha, az 1200-as biztosan nem. Van még egy Logo is, egy kiváltott gépben, de azt nem bontom le. De ha van egy szoftveres szimulátor, ahogy mondod, akkor az nekem is elég lehet.
-
spkkill
tag
Szia,
Ha 'AlwaysTRUE' és 'AlwaysFALSE' tageket használod, gyanítom hogy a 'System memory bits' be van kapcsolva és ott alapértelmezésben az M0.0 a 'FirstScan', tehát a rendszer használja azt a byteot.
Egyébként ha simán 'false'-ot és 'true'-t is használhatsz. Rovidebb, illetve más szinnel is jelöli a rendszer így átláthatóbb a kód.
Gyanús igen. Amúgy sem elegáns már merkereket használni.
-
spkkill
tag
Vill. ip. technikusként szeretnék tanulni ebbe az irányba is. Több évtizedes gyakorlat. Dolgoztam védelmekkel, automatikákkal végig elektromechanikustól a digitálisig, építettem vezérlőszekrényeket, most épp egy gyárban vagyok karbantartó-villanyszerelő, ahol S300, 400, 1200 vezérelte sorok vannak. (Sajna csak az I/O oldalig a miénk a PLC, talán egy kivételével) Az I/O oldali hibakeresés az rutin feladat. Tanultam szoftverfejlesztést is több nyelven, több iskolában, tanfolyamon, így mégha kicsi is az átfedés egy full stack webfejlesztő és egy PLC programozó ismeretanyagában, az is segít. Most épp Udemy-s tanfolyamokkal tanulok, de jó lenne valódi is. Egy kisebb 1200-as oktatószettet össze tudok rakni a tényleges gyakorláshoz, azt is jellemzően a backplate hiánya korlátozza, mert nem tartunk abból igazán tartalékot. A cél később az, hogy akár PLC programozóként, rendszerépítőként, szervizesként is el tudjak helyezkedni. Sajnos csak távoktatás jöhet szóba, esetleg ritkán labor, meg persze vizsga. Nem feltétlenűl kell államilag elismert képzés, végzettség, ha cserébe jó a tanfolyam. Láttam 300k HUF körül 6 hónaposakat, de maradnék S7-nél ha lehet.
Szoftveres gyarkorláshoz felesleges a fizikai PLC, HMI. PLCSIM bőven elég, ha már ismered a hardvereket. Legalább meglátod valóban szeretnél-e elmerülni mélyen a PLC programozásban és mennyire. A gyakorlatban sokkal több az elvárás mint ami a tanfolyamokon és videókban van. Mentsük a termékadatokat adatbázisba rengeteg paraméterrel, több száz szegmensnyi szállítópályán történő adattovábbítás, jelkapcsolatok gépekkel, robotokkal, CNC gépek PLC programjai, adatlogok.... A szoftveres tapasztalat nagy előnyöd. Valahogy, akár más cégnél PLC közelbe kell kerülnöd, hogy támogassanak ezen az úton. Én hasonló utat jártam be, 9 éve PLC-vel foglalkozok. Elötte a hibakereséshez kaptam csak hozzáférést, majd mikor átkerültem a jelenlegi helyemre a projekteken kereszül eljutottam odáig, hogy minden komolyabb fejlesztést én csinálok. Professzore által említett videósok valóban minőségi tartalmat adnak ingyen. Ezen kívül a Siemens saját PDF anyagai is érdekesek.
300-as PLC pedig kerül mostanában bőven a piacra bontva. Gyakorlás, gyakorlás és gyakorlás.... -
 n0rbert0
senior tag
Sziasztok!
Úgy 12-14 óránál járhatok, de ugye ki számolja...
Szóval, adott egy FBD kód, rettentő egyszerű, hardveres és szoftveres gombok alapján piszkál kimeneteket, meg ezeket HMI-n visszajelzi.
Siemens S7-1200 G2 1214C DC/DC/DC 1.0 fw
Siemens Simatic KTP700 Basic HMI, 17.0.0.0 fw
TIA Portal V20 Update 7
A sokadik iteráción vagyok túl, de egy dolog rendszeresen előjön, és nem tudom megfejteni az okát.
A HMI hardveres (F3-F7) gombjait és a képernyőn megjelenő szoftveres gombokat is használom eltérő célokra. E mellett vannak fizikai gombok is a PLC bemenetein. A fő elem most egyelőre kettős: egy paraméter kiválasztása (5 bool tag a hmi-n, ezeket átveszi a PLC, ez alapján ír be egy diszkrét értéket egy time típusú változóba -- gyorsgombok picit komplikálva). Ezen felül kívül van egy folyamat indító és leállító gomb páros, ezek azonos funkcióval elérhetők a hmi-n és fizikai, bemenetre kapcsolt gombokként is.
És most jön az erős furcsaság.
Egy pár hardveres gombbal megy a sima öntartás mindig, ezek:
[I0.0]--[S(param)]
és
[I0.1]--[R(param)]
kombinációval vannak összerakva, se trigger, se más huncutság.
A másik pár gomb ennél komplexebb, mindkettőnél a bemeneten van egy trigger (R, F, R, R, attól függően, hogy mi a gomb alap logikája; az F egy NC, ez a fizikai leállító). Ez összesen négy, unique instance TRIG doboz, mindegyik Always True-val az engedélyező lábon (bár elvileg ez nem kellene).
A két pár trigger kimenet [Q] egy-egy VAGY kapuval van ráeresztve egy-egy [S] és [R] dobozra. A start gombok az S-re, a leállító gombok az R-re.
Három forgatókönyv van.
1. Indulás után működik a gombos ÉS a hmi-s indítás és leállítás tetszőleges kombinációban. Minden patika.
2. Indulás után egy darabig működik ez a funkció, aztán váratlanul már nem. Ez lehet 10-15 mp vagy 2-3 perc között bármi, de 5 percnél tovább sosem bírta.
3. Egyáltalán nem indul (teljes áramtalanítás után SEM) a funkció.
Viszont... A fizikai gombok az érték gyors kiválasztással meg mennek. Mindig.
Még van ám furcsaság, a dolognak itt nincs vége:
-- a tag table (az összes) a PLC oldalán mutatja a HMI-s virtuális gomb benyomását, tehát az adatátadás megy időben, ugyanígy a fizikai gombok megnyomását is, de ez nem indítja el a triggert és nem írja át az RS tárolót,
-- az AlwaysTrue tag (%M1.2) alapértelmezettként FALSE. Korábban itt volt ütközés, de ezt elvileg orvosoltam (a hiba korábban, ettől függetlenül is fennált), azt még nem teszteltem, hogy a triggerek működését ez befolyásolja-e.
-- a klasszikus SR/RS tárolót sehogy nem tudtam normális működésre bírni, sem direktben, sem triggerrel, sem sehogy. Több éles és több tucat teszt/pilot projekt van mögöttem, és így sem, tehát nagyon valószerűtlen, hogy valamit elbaltázok.
[UPDATE]. Nagyon úgy fest, hogy ennek a fő tag-nek a memóriacíme (%M0.0) lehet a ludas. Mintha valami fixen tartaná (FALSE-ra), de sem a tag table, sem a cross-references nem mutat semmilyen erre utaló jelet. Mivel ezt a HMI nem írja, a Write Access ki van kapcsolva, így az még ha akarna sem tudna beleszólni.
Most inkább az a kérdésem, hogy mi a fészkes fene okozhatja ezt?!
Ami még fontos: három tag table van, egy a PLC-ben, ebben vannak engedélyezve elérésre és megtekintésre (és pár írásra) azok a tag-ek, amelyeket a HMI-n is használok. A refresh time (vagy mi) 100 ms, tehát lehet látencia, de ezt majd kezelem máshogy. A HMI-ben van az alap tábla, ez nagyjából (már) üres, van egy második tábla is, amiben kizárólag a PLC felől/felé jövő-menő tag-ek vannak saját (nem generált) névvel és kézzel beállított hivatkozással a PLC tag-re.
Az állítandó tag-et (%M0.0) a HMI csak látja, nem tudja írni.
Ha a tag-et átírom vagy másik címre rakom át (mondjuk %M5.5-re), akkor működik lényegében minden szabványos felállásban (a triggert nem néztem, ahhoz már késő van és beteg is vagyok).
Összefoglalva: mi lehet az oka annak, hogy (bizonyos) memóriacímeket nem tudok sem közvetlenül, sem triggeren keresztül meghajtott S, R, SR vagy RS tárolóval kezelni?
Most kerülőúton megoldom, mert szombaton minden körülmények között mennie kell az elvárt funkcionalitással.
Köszönöm előre is az együtt gondolkodást!Szia,
Ha 'AlwaysTRUE' és 'AlwaysFALSE' tageket használod, gyanítom hogy a 'System memory bits' be van kapcsolva és ott alapértelmezésben az M0.0 a 'FirstScan', tehát a rendszer használja azt a byteot.
Egyébként ha simán 'false'-ot és 'true'-t is használhatsz. Rovidebb, illetve más szinnel is jelöli a rendszer így átláthatóbb a kód.
-
Professzore
tag
Szia,
Hát 300-at már nem nagyon fogsz találni, mert az -- bár rengeteg helyen ketyeg még gépekben -- egy éve obsolote, sem támogatás, sem utánpótlás nincs már. Az S7-1200 első generációjának kivezetési szakaszát is bejelentették (idén november 1-től), ez általában 2 éves folyamat szokott lenni.
No, ha így akarsz tanulni, fórumokban keress erre nyitott kollégákat, akiknek tapasztalata, joga és szabadideje is van ilyesmiben támogatni.
Az Udemy (98%-ban indiaiak és pakisztániak) kurzusainak minősége elképesztő széles skálán ingadozik. Én vettem STM32 mikrokontrolleres kurzust, nem is olcsón, az első leckében két akkora sületlenséget mondott, hogy majdnem leestem a székről. Írtam neki, mondta, hogy nem baj, jó az úgy. Mondtam, hogy oké, mivel nemhogy 30, de 3 napon belül vagyunk, máris mondom le és kérem vissza a zsét.
Youtube viszonylatban Jason Watts AE és Hagemurl a két "referencia", akik elsősorban (bár nem kizárólag) Siemensszel dolgoznak. -
Professzore
tag
Sziasztok!
Úgy 12-14 óránál járhatok, de ugye ki számolja...
Szóval, adott egy FBD kód, rettentő egyszerű, hardveres és szoftveres gombok alapján piszkál kimeneteket, meg ezeket HMI-n visszajelzi.
Siemens S7-1200 G2 1214C DC/DC/DC 1.0 fw
Siemens Simatic KTP700 Basic HMI, 17.0.0.0 fw
TIA Portal V20 Update 7
A sokadik iteráción vagyok túl, de egy dolog rendszeresen előjön, és nem tudom megfejteni az okát.
A HMI hardveres (F3-F7) gombjait és a képernyőn megjelenő szoftveres gombokat is használom eltérő célokra. E mellett vannak fizikai gombok is a PLC bemenetein. A fő elem most egyelőre kettős: egy paraméter kiválasztása (5 bool tag a hmi-n, ezeket átveszi a PLC, ez alapján ír be egy diszkrét értéket egy time típusú változóba -- gyorsgombok picit komplikálva). Ezen felül kívül van egy folyamat indító és leállító gomb páros, ezek azonos funkcióval elérhetők a hmi-n és fizikai, bemenetre kapcsolt gombokként is.
És most jön az erős furcsaság.
Egy pár hardveres gombbal megy a sima öntartás mindig, ezek:
[I0.0]--[S(param)]
és
[I0.1]--[R(param)]
kombinációval vannak összerakva, se trigger, se más huncutság.
A másik pár gomb ennél komplexebb, mindkettőnél a bemeneten van egy trigger (R, F, R, R, attól függően, hogy mi a gomb alap logikája; az F egy NC, ez a fizikai leállító). Ez összesen négy, unique instance TRIG doboz, mindegyik Always True-val az engedélyező lábon (bár elvileg ez nem kellene).
A két pár trigger kimenet [Q] egy-egy VAGY kapuval van ráeresztve egy-egy [S] és [R] dobozra. A start gombok az S-re, a leállító gombok az R-re.
Három forgatókönyv van.
1. Indulás után működik a gombos ÉS a hmi-s indítás és leállítás tetszőleges kombinációban. Minden patika.
2. Indulás után egy darabig működik ez a funkció, aztán váratlanul már nem. Ez lehet 10-15 mp vagy 2-3 perc között bármi, de 5 percnél tovább sosem bírta.
3. Egyáltalán nem indul (teljes áramtalanítás után SEM) a funkció.
Viszont... A fizikai gombok az érték gyors kiválasztással meg mennek. Mindig.
Még van ám furcsaság, a dolognak itt nincs vége:
-- a tag table (az összes) a PLC oldalán mutatja a HMI-s virtuális gomb benyomását, tehát az adatátadás megy időben, ugyanígy a fizikai gombok megnyomását is, de ez nem indítja el a triggert és nem írja át az RS tárolót,
-- az AlwaysTrue tag (%M1.2) alapértelmezettként FALSE. Korábban itt volt ütközés, de ezt elvileg orvosoltam (a hiba korábban, ettől függetlenül is fennált), azt még nem teszteltem, hogy a triggerek működését ez befolyásolja-e.
-- a klasszikus SR/RS tárolót sehogy nem tudtam normális működésre bírni, sem direktben, sem triggerrel, sem sehogy. Több éles és több tucat teszt/pilot projekt van mögöttem, és így sem, tehát nagyon valószerűtlen, hogy valamit elbaltázok.
[UPDATE]. Nagyon úgy fest, hogy ennek a fő tag-nek a memóriacíme (%M0.0) lehet a ludas. Mintha valami fixen tartaná (FALSE-ra), de sem a tag table, sem a cross-references nem mutat semmilyen erre utaló jelet. Mivel ezt a HMI nem írja, a Write Access ki van kapcsolva, így az még ha akarna sem tudna beleszólni.
Most inkább az a kérdésem, hogy mi a fészkes fene okozhatja ezt?!
Ami még fontos: három tag table van, egy a PLC-ben, ebben vannak engedélyezve elérésre és megtekintésre (és pár írásra) azok a tag-ek, amelyeket a HMI-n is használok. A refresh time (vagy mi) 100 ms, tehát lehet látencia, de ezt majd kezelem máshogy. A HMI-ben van az alap tábla, ez nagyjából (már) üres, van egy második tábla is, amiben kizárólag a PLC felől/felé jövő-menő tag-ek vannak saját (nem generált) névvel és kézzel beállított hivatkozással a PLC tag-re.
Az állítandó tag-et (%M0.0) a HMI csak látja, nem tudja írni.
Ha a tag-et átírom vagy másik címre rakom át (mondjuk %M5.5-re), akkor működik lényegében minden szabványos felállásban (a triggert nem néztem, ahhoz már késő van és beteg is vagyok).
Összefoglalva: mi lehet az oka annak, hogy (bizonyos) memóriacímeket nem tudok sem közvetlenül, sem triggeren keresztül meghajtott S, R, SR vagy RS tárolóval kezelni?
Most kerülőúton megoldom, mert szombaton minden körülmények között mennie kell az elvárt funkcionalitással.
Köszönöm előre is az együtt gondolkodást! -
Tigerclaw
nagyúr
Vill. ip. technikusként szeretnék tanulni ebbe az irányba is. Több évtizedes gyakorlat. Dolgoztam védelmekkel, automatikákkal végig elektromechanikustól a digitálisig, építettem vezérlőszekrényeket, most épp egy gyárban vagyok karbantartó-villanyszerelő, ahol S300, 400, 1200 vezérelte sorok vannak. (Sajna csak az I/O oldalig a miénk a PLC, talán egy kivételével) Az I/O oldali hibakeresés az rutin feladat. Tanultam szoftverfejlesztést is több nyelven, több iskolában, tanfolyamon, így mégha kicsi is az átfedés egy full stack webfejlesztő és egy PLC programozó ismeretanyagában, az is segít. Most épp Udemy-s tanfolyamokkal tanulok, de jó lenne valódi is. Egy kisebb 1200-as oktatószettet össze tudok rakni a tényleges gyakorláshoz, azt is jellemzően a backplate hiánya korlátozza, mert nem tartunk abból igazán tartalékot. A cél később az, hogy akár PLC programozóként, rendszerépítőként, szervizesként is el tudjak helyezkedni. Sajnos csak távoktatás jöhet szóba, esetleg ritkán labor, meg persze vizsga. Nem feltétlenűl kell államilag elismert képzés, végzettség, ha cserébe jó a tanfolyam. Láttam 300k HUF körül 6 hónaposakat, de maradnék S7-nél ha lehet.
-
spkkill
tag
Szia!
A célt is jó lenne megismerni. Karbantartóként érdekel hibakeresésre, kezdő/haladó mérnökként vagy esetleg PLC programozóként szeretnél dolgozni? -
Tigerclaw
nagyúr
Ismertek olyan PLC programozó tanfolyamot, nem a Siemens sajátját, ahol S7-es mondjuk 300-as, 1200-as platformot használnak?
-
HollyBoni
veterán
A nyomástávadó működhet, nem gond ha fúrni kell az IBC-t, az sem gond ha az alsó részre kell a lyuk. Ki szoktam vezetni a lyukon egy madzagot/drótot, aztán arra rádobok egy kívülről meghúzható tartály csatlakozót, és bejátszom a helyére.
Azért még várok 1-2 cég válaszára, de találtam egész olcsón nyomástávadót. -
 PHM
addikt
De, sajnos ez igen valószínű.
Akkor valószínűleg marad az úszós szintmérő.
Az ultrahangos szintmérőkben nincs sok bizodalmam, eleget szívtam velük
az utóbbi pár évben. -
HollyBoni
veterán
Én is először az IBC után akartam a nyomástávadót, viszont szivattyú lesz az IBC-n. Nem tudom ha a szivó ág csövezésébe rakok ilyen érzékeny nyomásmérőt, nem fog e bezavarni neki mikor megy a szivattyú.
-
PHM
addikt
Köszi mindenki. Szétnézek még, és írok 1-2 cégnek is. Mivel csak a saját üzemünkbe csinálok dolgokat, úgymond beszállítók, partnerek nem nagyon vannak. Mindenképp kéne számla, szóval a használt kiesik.
Nyomásmérős szinttávadót egész sokat látok értelmes árakon, csak szinte az összes vezetékkel együtt belógatós, ami annyira nem szimpi. Inkább megfúrnám a tartályt és bedobnám oda.
Akármilyen , kb 100 millibaros nyomástávadó jó. (Sokféle van.)
Csatlakozol az IBC csapjára egy megfelelően kialakított könyökkel,
abba bekötöd a nyomásmérőt és kész.
A csapot elzárva a szervizelés is egyszerű lesz. -
HollyBoni
veterán
Köszi mindenki. Szétnézek még, és írok 1-2 cégnek is. Mivel csak a saját üzemünkbe csinálok dolgokat, úgymond beszállítók, partnerek nem nagyon vannak. Mindenképp kéne számla, szóval a használt kiesik.
Nyomásmérős szinttávadót egész sokat látok értelmes árakon, csak szinte az összes vezetékkel együtt belógatós, ami annyira nem szimpi. Inkább megfúrnám a tartályt és bedobnám oda.
-
Drive60
újonc
Őszintén szólva fogalmam sincs mi volt a baj, de végül más "kötéssel" megoldódott, már nem is emlékszem hogy az NPN vagy PNP volt a nyerő.
Lenne közben új kérdés. Tartály töltés lesz. Max szint úszókapcsoló, illetve lehet berakok egy minimum szintkapcsolót is, de elvileg a szivattyú vezérlőben már van szárazonfutás védelem, szóval lehet ezt kihagyom.
Ha a tartályt tölteni akarom, a PLC nyitni fog egy NC mágnesszelepet relén keresztül. A max szint úszókapcsolót valahogy úgy szeretném bekötni, hogy megkapja a PLC is a jelet, de a biztonság kedvéért a PLC-t megkerülve is zárnia kéne a mágnesszelepet az úszókapcsolónak, ha megtelik a tartály. A rendszer 0-24-ben be lesz kapcsolva, viszont a tartály szinte sosem lesz teljesen maxon használva. Ezt csak azért írom, ha esetleg reléknél számít hogy folyamatosan megy e.
Nekem még nem teljesen tisztult ki az egész a fejemben, de ezt sima relével meg tudom oldani? Az úszókapcsoló lehet NC vagy NO is, attól függ hogy forgatom el.
Illetve esetleg valakinek nincs tapasztalata IBC-ben vagy egyéb tartályban folyadékszint figyelésre? Vízről van szó. Néztem ultrahangos szenzort, de ez valószínűleg nem lesz jó, illetve találtam nagyon finom nyomástávadókat. Esetleg valami jobb megoldás?Ha nem akarsz küszködni akkor a IFM IO-link master hagyd ki .Az LR szintmérők szerintem tartalmaznak Digitális kimenett és analóg 0-10v 4-20 mA kimenetet is.LR3000 biztosan.Ezzel egyszerűbb ha használsz egy összehasonlító függvény ami ha logika 1-ad bekepcsol a PLC egy digitális kimenetet. a PLC-én meg tudod skálázni az analóg értékeket és a hMI-is meg tudod jeleníteni.Manuálisan programozhatók az LR modellek.Ha rákötöd egy IO-link masterre elveszik szerintem az analóg és digitális kimenet is.
Az IO-Link master használata komplikált sok utánaolvasást igényel.A profinetes verziót használtam Siemens PLC-hez a Siemens megfordította a Byte-okat náluk a nulladik bit a második 8bit első bítje mig a szintmérőn az első 8bit nulladik bitje ,Úgyhogy a programban át kell írni a biteket.Ha tanulni akarsz az IO-linket ajánlom,olvas utána mert azért vannak különbségek a masterek között -
Drive60
újonc
Őszintén szólva fogalmam sincs mi volt a baj, de végül más "kötéssel" megoldódott, már nem is emlékszem hogy az NPN vagy PNP volt a nyerő.
Lenne közben új kérdés. Tartály töltés lesz. Max szint úszókapcsoló, illetve lehet berakok egy minimum szintkapcsolót is, de elvileg a szivattyú vezérlőben már van szárazonfutás védelem, szóval lehet ezt kihagyom.
Ha a tartályt tölteni akarom, a PLC nyitni fog egy NC mágnesszelepet relén keresztül. A max szint úszókapcsolót valahogy úgy szeretném bekötni, hogy megkapja a PLC is a jelet, de a biztonság kedvéért a PLC-t megkerülve is zárnia kéne a mágnesszelepet az úszókapcsolónak, ha megtelik a tartály. A rendszer 0-24-ben be lesz kapcsolva, viszont a tartály szinte sosem lesz teljesen maxon használva. Ezt csak azért írom, ha esetleg reléknél számít hogy folyamatosan megy e.
Nekem még nem teljesen tisztult ki az egész a fejemben, de ezt sima relével meg tudom oldani? Az úszókapcsoló lehet NC vagy NO is, attól függ hogy forgatom el.
Illetve esetleg valakinek nincs tapasztalata IBC-ben vagy egyéb tartályban folyadékszint figyelésre? Vízről van szó. Néztem ultrahangos szenzort, de ez valószínűleg nem lesz jó, illetve találtam nagyon finom nyomástávadókat. Esetleg valami jobb megoldás?IFM LR3000 est használtam IFM IO-Link masterrel bármit be lehet állítani ezzel mert digitalizálja az IFM IO-Link az amalóg jeleket és tudod használni HMI-vel bármikor átírhatod a szinteket nem kell a felmászni a tartályra ha át akarod programozni a szintérzékelőt.Másrészről a HMI fogja mutatni az aktuális szintet ahogyan a szintérzékelő is digitálisan kijelziAz LR3000 régebbi típus max 1500 mm -es mérőpálcával használható radaros ,és újjonan vettem a hobbycnc fórumon 25 ezerért valakitől vadászni kell mert boltban az ilyen cuccok 150-200 ba fájnak,az ifm io-link az alaptípus is jó a tanulócsomag használtan KB 80 ezer.Itt figyelni kell hogy milyet veszel mert van profinetes és ethernetes is ,a PLC-től függ az egyik nem működik a másikkal.Ethernetest már láttam 40-50 körül.Szóval ez a kerettől függ mennyi áll rendelkezésre
A fosbukon is érdemes vadászni autómatizálás ,vagy más csoportokban robotika autómatizás ,azthiszem az IO-linket ott láttam ethernetest.gyakran adnak cégek karácsonyra ilyen ajándékot a dolgozó mérnököknek aki nem tudják használni otthon inkább eladják. -
spkkill
tag
Őszintén szólva fogalmam sincs mi volt a baj, de végül más "kötéssel" megoldódott, már nem is emlékszem hogy az NPN vagy PNP volt a nyerő.
Lenne közben új kérdés. Tartály töltés lesz. Max szint úszókapcsoló, illetve lehet berakok egy minimum szintkapcsolót is, de elvileg a szivattyú vezérlőben már van szárazonfutás védelem, szóval lehet ezt kihagyom.
Ha a tartályt tölteni akarom, a PLC nyitni fog egy NC mágnesszelepet relén keresztül. A max szint úszókapcsolót valahogy úgy szeretném bekötni, hogy megkapja a PLC is a jelet, de a biztonság kedvéért a PLC-t megkerülve is zárnia kéne a mágnesszelepet az úszókapcsolónak, ha megtelik a tartály. A rendszer 0-24-ben be lesz kapcsolva, viszont a tartály szinte sosem lesz teljesen maxon használva. Ezt csak azért írom, ha esetleg reléknél számít hogy folyamatosan megy e.
Nekem még nem teljesen tisztult ki az egész a fejemben, de ezt sima relével meg tudom oldani? Az úszókapcsoló lehet NC vagy NO is, attól függ hogy forgatom el.
Illetve esetleg valakinek nincs tapasztalata IBC-ben vagy egyéb tartályban folyadékszint figyelésre? Vízről van szó. Néztem ultrahangos szenzort, de ez valószínűleg nem lesz jó, illetve találtam nagyon finom nyomástávadókat. Esetleg valami jobb megoldás?Túltöltés, szárazonfutás védelemnek, csak is NC kapcsoló. Ha valaki leveszi a csatlakozót, megszakad a kábel, kilazul a csatlakozás, nem ad át az érintkező azonnal észreveszik. Szenzorválasztásnál mi az üzletkötőktől szoktunk kérni segítséget, illetve teszt darabot. Nyúzzúk egy pár napot, majd eldöntjük, hogy megfelel-e a kritériumoknak.
A fröcskölő, hullámzó, habzó vízben pl. IFM LR széria remekül szerepel koaxális csővel kisebb tartályokban. Az ilyen úszós távadókból is létezik 4-20ma-es, általában integrált hőmérséklet szenzorral.
-
PHM
addikt
Lehet kicsit hülyén fogalmaztam. Szintkapcsolóm már van, sima billenős úszókapcsoló, kb. az mint a Temu-s linked. Viszont kéne egy olyan szenzor is, ami folyamatosan írja, hogy mennyi víz van éppen a tartályban, és ezt továbbítja analóg jel formájában PLC-re.
Csak hogy tisztább legyen a kép. Két db. víztartály tartály van. Egyik egy IBC, másik egy rozsdamentes fűtős tartály. Az lenne a cél, hogy egy HMI-n látom hogy melyik tartályban mennyi víz van, nap végén beállítom hogy mennyi vizet szeretnék másnapra, éjjel pedig kiadagolja, felfűti a rendszer automatikusan.
A rozsdamentes tartályban van egy ilyen ultrahangos szenzor: [link]Az IBC-be is ilyet terveztem, viszont az IBC-ben bizonyos időközönként forgatva lesz a víz egy CIP fejen és UV lámpán keresztül, és attól tartok hogy mikor megy a CIP fej és összevissza förcsköl a víz, be fog zavarni az ultrahangos szenzornak.
Akkor marad az úszógolyós szintmérő, (magnetostrikciós, vagy reed relés)
esetleg vezetett sugaras radaros, vagy radaros szintmérő.
Bár ez utóbbit szintén zavarhatja a CIP fej.
Talán a fenéknyomás mérő lenne a leginkább jó.
Ez viszonylag egyszerűen felszerelhető az IBC csapjára. Szerintem. -
HollyBoni
veterán
Több megoldás is van:
1: rezgővillás szintkapcsoló (drága)
2: konduktív szintkapcsoló [link]
Ehhez még pálcák is kellenek, de önállóan képes a tartályszint vezérlésére.
Vagy: [link]
3: billenőúszós szintkapcsoló: [link]
Ehhez viszont meg kell fúrni a tartályt.
4: kapacitív szintkapcsoló: [link]
Egyszóval van választék. A linkek csak tájékoztató jellegűek, mindegyiket, vagy hasonlót
be lehet szerezni olcsóbban, esetleg itthon is.
Akvarisztikai boltokban is lehet érdeklődni ez ügyben.Lehet kicsit hülyén fogalmaztam. Szintkapcsolóm már van, sima billenős úszókapcsoló, kb. az mint a Temu-s linked. Viszont kéne egy olyan szenzor is, ami folyamatosan írja, hogy mennyi víz van éppen a tartályban, és ezt továbbítja analóg jel formájában PLC-re.
Csak hogy tisztább legyen a kép. Két db. víztartály tartály van. Egyik egy IBC, másik egy rozsdamentes fűtős tartály. Az lenne a cél, hogy egy HMI-n látom hogy melyik tartályban mennyi víz van, nap végén beállítom hogy mennyi vizet szeretnék másnapra, éjjel pedig kiadagolja, felfűti a rendszer automatikusan.
A rozsdamentes tartályban van egy ilyen ultrahangos szenzor: [link]Az IBC-be is ilyet terveztem, viszont az IBC-ben bizonyos időközönként forgatva lesz a víz egy CIP fejen és UV lámpán keresztül, és attól tartok hogy mikor megy a CIP fej és összevissza förcsköl a víz, be fog zavarni az ultrahangos szenzornak.
-
PHM
addikt
Őszintén szólva fogalmam sincs mi volt a baj, de végül más "kötéssel" megoldódott, már nem is emlékszem hogy az NPN vagy PNP volt a nyerő.
Lenne közben új kérdés. Tartály töltés lesz. Max szint úszókapcsoló, illetve lehet berakok egy minimum szintkapcsolót is, de elvileg a szivattyú vezérlőben már van szárazonfutás védelem, szóval lehet ezt kihagyom.
Ha a tartályt tölteni akarom, a PLC nyitni fog egy NC mágnesszelepet relén keresztül. A max szint úszókapcsolót valahogy úgy szeretném bekötni, hogy megkapja a PLC is a jelet, de a biztonság kedvéért a PLC-t megkerülve is zárnia kéne a mágnesszelepet az úszókapcsolónak, ha megtelik a tartály. A rendszer 0-24-ben be lesz kapcsolva, viszont a tartály szinte sosem lesz teljesen maxon használva. Ezt csak azért írom, ha esetleg reléknél számít hogy folyamatosan megy e.
Nekem még nem teljesen tisztult ki az egész a fejemben, de ezt sima relével meg tudom oldani? Az úszókapcsoló lehet NC vagy NO is, attól függ hogy forgatom el.
Illetve esetleg valakinek nincs tapasztalata IBC-ben vagy egyéb tartályban folyadékszint figyelésre? Vízről van szó. Néztem ultrahangos szenzort, de ez valószínűleg nem lesz jó, illetve találtam nagyon finom nyomástávadókat. Esetleg valami jobb megoldás?Több megoldás is van:
1: rezgővillás szintkapcsoló (drága)
2: konduktív szintkapcsoló [link]
Ehhez még pálcák is kellenek, de önállóan képes a tartályszint vezérlésére.
Vagy: [link]
3: billenőúszós szintkapcsoló: [link]
Ehhez viszont meg kell fúrni a tartályt.
4: kapacitív szintkapcsoló: [link]
Egyszóval van választék. A linkek csak tájékoztató jellegűek, mindegyiket, vagy hasonlót
be lehet szerezni olcsóbban, esetleg itthon is.
Akvarisztikai boltokban is lehet érdeklődni ez ügyben. -
HollyBoni
veterán
Csak egy ötlet:Siemens S7-1200 -nál nem mindegy milyen az enkódered kimenete PNP vagy NPN,nekem volt ilyen tapasztalatom mert másképp kell kábelezni a DI oldalt mert itt kell konfigurálni a DI bemenetet HSC bemenetté és így HSC is fordítva kapja a Nulla pontot,az én esteben az enkóderemben két tranzisztor szolgáltatta a kimenetet a HSC számára így mindegy volt hogyan kötöm be (NC vagyNO bemenetté)az enkóderben ,volt egy NPN és egy PNP kinement és mindkettő ad jelet így negatívra is és pozitívra is .Nem ismerem a PLC-éd talán az is hasonló elven működik
Őszintén szólva fogalmam sincs mi volt a baj, de végül más "kötéssel" megoldódott, már nem is emlékszem hogy az NPN vagy PNP volt a nyerő.
Lenne közben új kérdés. Tartály töltés lesz. Max szint úszókapcsoló, illetve lehet berakok egy minimum szintkapcsolót is, de elvileg a szivattyú vezérlőben már van szárazonfutás védelem, szóval lehet ezt kihagyom.
Ha a tartályt tölteni akarom, a PLC nyitni fog egy NC mágnesszelepet relén keresztül. A max szint úszókapcsolót valahogy úgy szeretném bekötni, hogy megkapja a PLC is a jelet, de a biztonság kedvéért a PLC-t megkerülve is zárnia kéne a mágnesszelepet az úszókapcsolónak, ha megtelik a tartály. A rendszer 0-24-ben be lesz kapcsolva, viszont a tartály szinte sosem lesz teljesen maxon használva. Ezt csak azért írom, ha esetleg reléknél számít hogy folyamatosan megy e.
Nekem még nem teljesen tisztult ki az egész a fejemben, de ezt sima relével meg tudom oldani? Az úszókapcsoló lehet NC vagy NO is, attól függ hogy forgatom el.
Illetve esetleg valakinek nincs tapasztalata IBC-ben vagy egyéb tartályban folyadékszint figyelésre? Vízről van szó. Néztem ultrahangos szenzort, de ez valószínűleg nem lesz jó, illetve találtam nagyon finom nyomástávadókat. Esetleg valami jobb megoldás? -
Drive60
újonc
Csak egy ötlet:Siemens S7-1200 -nál nem mindegy milyen az enkódered kimenete PNP vagy NPN,nekem volt ilyen tapasztalatom mert másképp kell kábelezni a DI oldalt mert itt kell konfigurálni a DI bemenetet HSC bemenetté és így HSC is fordítva kapja a Nulla pontot,az én esteben az enkóderemben két tranzisztor szolgáltatta a kimenetet a HSC számára így mindegy volt hogyan kötöm be (NC vagyNO bemenetté)az enkóderben ,volt egy NPN és egy PNP kinement és mindkettő ad jelet így negatívra is és pozitívra is .Nem ismerem a PLC-éd talán az is hasonló elven működik
-
Professzore
tag
-
 BG*
csendes tag
Szia,
A technikusnak mi az ÖVTJ kódja?711210 Technikusi tevékenység (kivéve építészet)
-
Professzore
tag
Szia,
Ha arra gondolsz hogy elektronika tervezés és szekrény készítés is. Akkor én csak a programozásra gondolnék.
De emelett jármű elektronika tervezést és készítést is szeretnék csinálni. Ez elektronikai nyák készítés, alkatrész beszerelés, dobozolás. Forgalombahozatal és eladás is lenne.
Emiatt szeretnék ev lenni, de villamosmérnökként plc programozást is csinálok a fő munkahelyemenSzia,
Igen, erre gondoltam. A járműelektronikai tervezés más tészta és nem is vonható be ez alá a tevékenységi kör alá.
Az egésznek részben statisztikai jelentősége van (ezt mondjuk figyelmen kívül hagyhatjuk), másrészt adózási (a fő tevékenység szerinti megevezéssel kell éves szinten a legtöbb számlát kiállítanod, ha ez huzamosabb ideig bukik, akkor morcosak lehetnek), harmadrészt jogi (mire szerződsz, mit teljesítesz, mit számlázol), de ennek meg csak akkor van jelentősége, ha valami galiba van, addig nagyjából teljesen mindegy. -
Professzore
tag
Szia,
A technikusnak mi az ÖVTJ kódja? -
 Tomika86
senior tag
Attól függ. Ha csak programozás, akkor ÖVTJ 620104 (TEÁOR 6210, de ez tágabb és cégre vonatkozik). Nincs egyértelmű összerendelés a szakmakód és a tevékenység között (igazából nem egyértelmű sincs).
Szia,
Ha arra gondolsz hogy elektronika tervezés és szekrény készítés is. Akkor én csak a programozásra gondolnék.
De emelett jármű elektronika tervezést és készítést is szeretnék csinálni. Ez elektronikai nyák készítés, alkatrész beszerelés, dobozolás. Forgalombahozatal és eladás is lenne.
Emiatt szeretnék ev lenni, de villamosmérnökként plc programozást is csinálok a fő munkahelyemen -
BG*
csendes tag
Én ezt írtam be többek között:
ÖVTJ-kód621001
ÖVTJ szerinti megnevezés: Számítógépes programozás m.n.s.De szerepel az ipari gép javítás, egyéb ipari eszköz javítás is,
A fő tevékenység pedig Technikusi tevékenység (kivéve építészet),
általában ez kerül a számlára. -
Professzore
tag
Attól függ. Ha csak programozás, akkor ÖVTJ 620104 (TEÁOR 6210, de ez tágabb és cégre vonatkozik). Nincs egyértelmű összerendelés a szakmakód és a tevékenység között (igazából nem egyértelmű sincs).
-
Tomika86
senior tag
Sziasztok!
Ha van itt plc programozó egyéni vállakozó, segítsen már milyen tevékenységkód alatt csinálja?
Köszönöm! -
Professzore
tag
-
HollyBoni
veterán
Akkor az SPDT relé és kész. Egyik állapot az aktív relé kimenet, a másik a passzív relé kimenet, ennyi. Bármelyik gyártónál majdhogynem fillérekért van. Az érintkezőanyagra és az áramra kell figyelni. Meg esetleg a visszacsatolásra.
Szuper, köszi ismét a segítséget!
-
Professzore
tag
Akkor az SPDT relé és kész. Egyik állapot az aktív relé kimenet, a másik a passzív relé kimenet, ennyi. Bármelyik gyártónál majdhogynem fillérekért van. Az érintkezőanyagra és az áramra kell figyelni. Meg esetleg a visszacsatolásra.
-
HollyBoni
veterán
Három pozíciót egy bináris kimenettel nem nagyon fogsz tudni megoldani, hacsak nem csinálsz valami brutál bonyolult időrelés öntartós kapcsoló-hálót.
De ennél garantáltan olcsóbb egy bővítőmodul.Nem 3 pozició, 3 utas szelep:
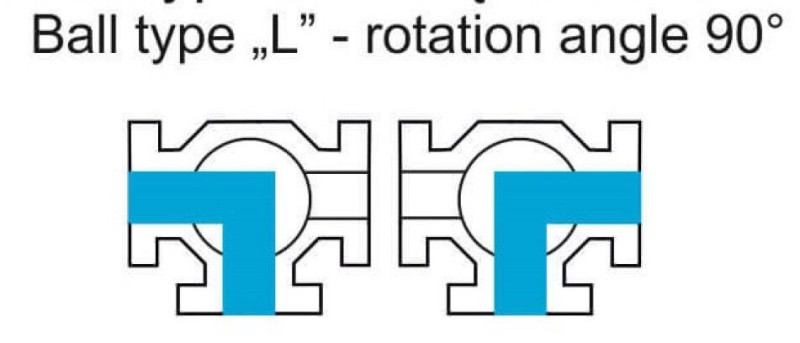
90 fokot fordul a motor. Tehát ugyanaz mint a sima ON/OFF golyóscsap, a motor konkrétan ugyanaz ami rajta van.
Így néz ki a valóságban, simán csak két különböző irányba viszi a vizet:
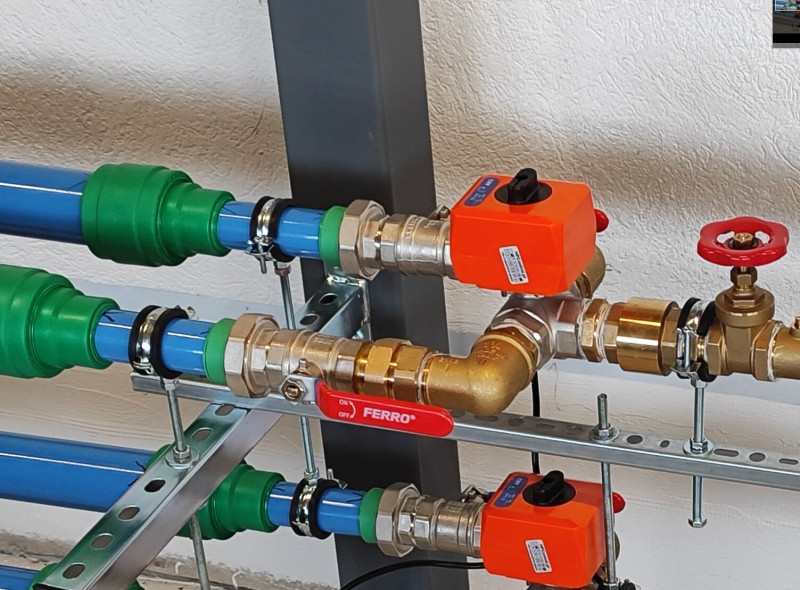
-
Professzore
tag
Köszi.
Igazából nem csak sima golyóscsap lesz hanem 3 utas szelep is, tehát itt inkáb pozició van mint "nyit zár". Viszont a leírás szerint a vezérlő csak akkor fogyaszt áramot amikor megy a motor, tehát van benne végállás kapcsoló.
A kimeneteim kezdenek elég vészesen fogyni, tehát mindenképp inkább 1 PLC kimenettel oldanám meg.
Három pozíciót egy bináris kimenettel nem nagyon fogsz tudni megoldani, hacsak nem csinálsz valami brutál bonyolult időrelés öntartós kapcsoló-hálót.
De ennél garantáltan olcsóbb egy bővítőmodul. -
HollyBoni
veterán
Pontosabban egy SPDT relét. Ha aktív a kimenet, akkor nyit a csap, ha inaktív, akkor zár. A relé COM kapcsára rakod a 24 V-ot fixen, a NC legyen a zöld, a NO legyen a piros. A fekete simán megy a 24 V negatívra. Relé A1-re a PLC-n keresztül a kapcsolt +24 V, A2-re a 24 V negatív.
Sok függ attól is, hogy milyen arányban van nyitva-zárva a cucc (vagyis melyik az alaphelyzet), illetve a motoron van-e belső végálláskezelés. Ha nincs, akkor nem túl jó ötlet huzamosabb ideig terhelni, akkor időkkel kell játszani és én DPDT relékkel kireteszelném úgy, hogy két PLC kimenetre raknám. (Ezen most gondolkodnom kell, de most másban vagyok benne eléggé.)Köszi.
Igazából nem csak sima golyóscsap lesz hanem 3 utas szelep is, tehát itt inkáb pozició van mint "nyit zár". Viszont a leírás szerint a vezérlő csak akkor fogyaszt áramot amikor megy a motor, tehát van benne végállás kapcsoló.
A kimeneteim kezdenek elég vészesen fogyni, tehát mindenképp inkább 1 PLC kimenettel oldanám meg.
-
Professzore
tag
Pontosabban egy SPDT relét. Ha aktív a kimenet, akkor nyit a csap, ha inaktív, akkor zár. A relé COM kapcsára rakod a 24 V-ot fixen, a NC legyen a zöld, a NO legyen a piros. A fekete simán megy a 24 V negatívra. Relé A1-re a PLC-n keresztül a kapcsolt +24 V, A2-re a 24 V negatív.
Sok függ attól is, hogy milyen arányban van nyitva-zárva a cucc (vagyis melyik az alaphelyzet), illetve a motoron van-e belső végálláskezelés. Ha nincs, akkor nem túl jó ötlet huzamosabb ideig terhelni, akkor időkkel kell játszani és én DPDT relékkel kireteszelném úgy, hogy két PLC kimenetre raknám. (Ezen most gondolkodnom kell, de most másban vagyok benne eléggé.) -
lappy
őstag
Sziasztok!
A bejáratott hely ahonnan mindig veszek motoros golyóscsapot sajna kifogyott a készletből.
Mindig olyat vettem amin 4 vezeték van: két vezetéken kap folyamatosan 24v-ot, a másik két vezetéket pedig rövidre zárod vagy nyitod, és így nyit vagy zár a csap.Nem találok egyelőre sehol ilyen vezérlőt. Olyanokat találok, amin 3 vezeték van, és így működnek:
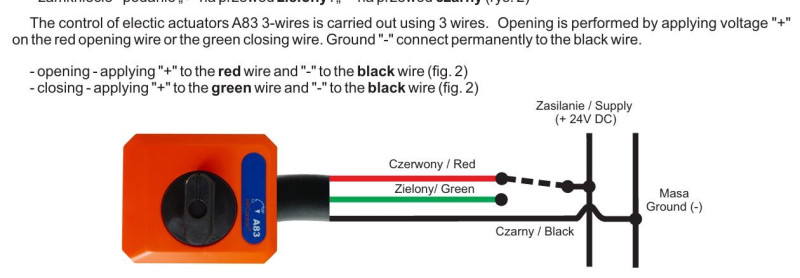
Ezt én hogy tudom vezérelni 1db relé kimenettel a PLC-n? Biztos tök egyszerű, de valamiért nem akar leesni.
a kimenetre teszel egy relét
-
HollyBoni
veterán
Sziasztok!
A bejáratott hely ahonnan mindig veszek motoros golyóscsapot sajna kifogyott a készletből.
Mindig olyat vettem amin 4 vezeték van: két vezetéken kap folyamatosan 24v-ot, a másik két vezetéket pedig rövidre zárod vagy nyitod, és így nyit vagy zár a csap.Nem találok egyelőre sehol ilyen vezérlőt. Olyanokat találok, amin 3 vezeték van, és így működnek:
Ezt én hogy tudom vezérelni 1db relé kimenettel a PLC-n? Biztos tök egyszerű, de valamiért nem akar leesni.
-
Primary92
senior tag
Ezt a Kinco AK840M CPU-t próbáltátok már?

-
spkkill
tag
Ettől sokkot kaptam.
Még tanfolyami körülmények között is nehéz volt pár embert lebeszélni erről, hiába látták/tapasztalták, hogy nem az elvártak szerint működik.Sajnos ez van. Ritka a jól megtervezett, rendezett PLC program. Van egy beszállító, németek által preferált cég akiknek a munkáján látszik, hogy értik a dolgukat, de zero munkával szeretnék működésre bírni a rendszert. Így a hibakezelés és HMI igen gyenge. Képesek PLC programban leprogramozni a menürendszert a HMI-hez és String-ekbe írni a menüpontok nevét.
 Idehaza is vannak érdekességek bőven. Garanciális szerviz megérkezik, majd kiderül, hogy a legjobb PLC-s kollégájuk sem tudja hogyan kellene csatlakozni a géphez.
-
Professzore
tag
Ettől sokkot kaptam.
Még tanfolyami körülmények között is nehéz volt pár embert lebeszélni erről, hiába látták/tapasztalták, hogy nem az elvártak szerint működik. -
spkkill
tag
Ne is mondd. Most érkezett egy német ipari remekmű amiben a hiba visszajelző led kiemenete 5 helyen van írva programban össze-vissza S-R vegyesen. Hibanyugtázás SR tárolón, élfigyelés nélkül. Tehát ha ki van támasztva a nyomógomb folyamatos az ACK.
-
n0rbert0
senior tag
Ezzel az egyik helyen set másik helyen reset sokat lehet szívni főleg, ha egy olyan helyen van az egyik, ami beleszakít az ob1-be. Nem véletlen, hogy sok standardban tiltják, csak SR vagy RS tároló lehet.
-
spkkill
tag
Szuper, ezek szerint valóban a hívás ideje/sorrendje nem volt szerencsés.
-
Tomika86
senior tag
Szia
Egy helyen SET, egy helyen RESET(ami a képen van) és a SINA blokknál az execute bemeneten van olvasva az állapota.
Egyébként a SINA blokkokat beraktam OB1-be, OB35 megszüntettem és elvileg megszűnt a hiba.


 Régebben HMI-n használtak a gomboknál Set/Reset párost a Press/Release-re, SetBitWhileKeyPressed helyett(pedig WinccFlexible-ben is volt) . Abból már láttam problémát, hogy a reset nem hajtódott végre.


 AI-val készült vagy ennyi szabadidőd van?


 Idehaza is vannak érdekességek bőven. Garanciális szerviz megérkezik, majd kiderül, hogy a legjobb PLC-s kollégájuk sem tudja hogyan kellene csatlakozni a géphez.
Új hozzászólás Aktív témák
-
Fórumok
LOGOUT - lépj ki, lépj be!
LOGOUT reakciók Monologoszféra FototrendGAMEPOD - játék fórumok
PC játékok Konzol játékok MobiljátékokPROHARDVER! - hardver fórumok
Notebookok TV & Audió Digitális fényképezés Alaplapok, chipsetek, memóriák Processzorok, tuning Hűtés, házak, tápok, modding Videokártyák Monitorok Adattárolás Multimédia, életmód, 3D nyomtatás Nyomtatók, szkennerek Tabletek, E-bookok PC, mini PC, barebone, szerver Beviteli eszközök Egyéb hardverek PROHARDVER! BlogokMobilarena - mobil fórumok
Okostelefonok Mobiltelefonok Okosórák Autó+mobil Üzlet és Szolgáltatások Mobilalkalmazások Tartozékok, egyebek Mobilarena blogokIT café - infotech fórumok
Infotech Hálózat, szolgáltatók OS, alkalmazások SzoftverfejlesztésFÁRADT GŐZ - közösségi tér szinte bármiről
Tudomány, oktatás Sport, életmód, utazás, egészség Kultúra, művészet, média Gazdaság, jog Technika, hobbi, otthon Társadalom, közélet Egyéb Lokál PROHARDVER! interaktív
- Sweet.tv - internetes TV
- One otthoni szolgáltatások (TV, internet, telefon)
- Építő/felújító topik
- Yettel topik
- Anime filmek és sorozatok
- Jövedelem
- Steam topic
- Milyen TV-t vegyek?
- Kezelhetőségével emelkedik ki - Roborock Qrevo Curv 2 Pro teszt
- Steam Deck 2 és SteamOS mindenhol: vége a Windows uralmának a handheldeken?
- További aktív témák...
- Apple iPhone 16 Pro 128GB Natural Titanium Akku: 90% - Makulátlan hibátlan állapot!
- Gamer PC eladó! Asus ROG B450, Ryzen 5 3600X, 16GB DDR4, RX 6600 XT
- NVIDIA QUADRO RTX 4000 8Gb GDDR6
- Lenovo IdeaPad Slim 3 - 15.6" FullHD - Ryzen 3 7320U - 8GB DDR5 - 512GB SSD - Win11 - MAGYAR - Gari
- LG G4 OLED 55'4k 140HZ TV ELADÓ